

تولید جعبه کیبوردی یک خط ثابت و یکسان برای همه سفارشها نیست. جنس سازه، نوع چاپ، شکل قفلها، نحوه تحویل و جزئیات طرح میتوانند ترتیب بعضی عملیات را تغییر دهند. برای کنترل سفارش، بهتر است فرایند را نه با نام دستگاهها، بلکه با «خروجیهای قابل تأیید» دنبال کنید: نقشه فنی نسخهدار، نمونه اولیه، مسیر چاپ و تکمیل مشخص، دایکات و خطتای منطبق، نمونه مونتاژشده و در پایان تیراژی که با نمونه مرجع و مشخصات مصوب مقایسه میشود.
برای مدیر خرید یا مسئول بستهبندی، سؤال اصلی این است که در هر مرحله چه چیزی باید تحویل بگیرد و پیش از عبور به مرحله بعد چه چیزی را تأیید کند. همین رویکرد کمک میکند اختلاف میان فایل، نمونه و تیراژ نهایی زودتر دیده شود و در صورت بروز مغایرت، منشأ آن قابل ردیابی باشد.
مشخصات فنی چگونه به نمونه قابل تأیید تبدیل میشود؟
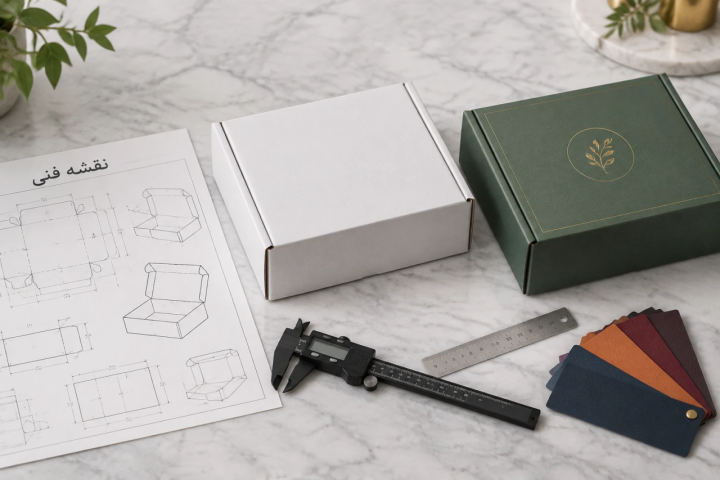
شروع تولید از «جعبه نهایی» نیست. ابتدا باید محصول، سازه و شیوه استفاده به یک نقشه فنی قابل ارجاع تبدیل شوند. طول، عرض و ارتفاع مفید، جهت بازشدن، محل زبانهها و قفلها، خطوط تا و فضای لازم برای محصول یا نگهدارنده داخلی باید در نسخه مبنا روشن باشد. اگر هنوز درباره اندازه مفید یا تفاوت اندازه داخلی و خارجی ابهام دارید، راهنمای ابعاد جعبه کیبوردی این تصمیم را جداگانه باز میکند.
بهتر است نقشه با شماره نسخه یا تاریخ مشخص نگهداری شود. بعد از هر اصلاح سازه نیز نسخه تازه ثبت شود تا نمونه، فایل چاپ و قالب دایکات به یک مرجع واحد وصل بمانند. برای فایل گرافیک هم همین منطق مهم است: طرح باید روی خط تیغ همان نسخه نهایی قرار بگیرد و لایههای فنی با نسخه اشتباه جابهجا نشوند. جزئیات تحویل فایل را میتوانید در راهنمای آمادهسازی فایل چاپ جعبه کیبوردی دنبال کنید.
بعد از نقشه، معمولاً یک نمونه سفید یا بدون چاپ برای بررسی سازه مفید است. این نمونه قرار نیست کیفیت چاپ را ثابت کند؛ باید نشان دهد محصول در جعبه جا میگیرد، درب و زبانهها درست کار میکنند، خطهای تا در محل مناسب قرار دارند و مونتاژ سازه فشار غیرعادی ایجاد نمیکند. اگر محصول چندتکه است یا حرکت داخل بسته مسئله دارد، نوع نگهدارنده نیز باید در همان نمونه بررسی شود؛ راهنمای انتخاب مقسم جعبه کیبوردی برای همین تصمیم است.
نمونه چاپی هدف دیگری دارد. این نمونه برای بررسی جای گرافیک، جهت نوشتهها، سطح پوشش و ظاهر نسبت به مرجع توافقشده استفاده میشود. نمونه سفید ممکن است از نظر هندسی درست باشد اما چیزی درباره نتیجه چاپ ثابت نکند؛ همانطور که ظاهر خوب نمونه چاپی نیز ایراد احتمالی قفل، اندازه یا مونتاژ را جبران نمیکند. پیش از تیراژ، باید روشن باشد کدام نسخه نقشه، کدام نسخه فایل گرافیک و کدام نمونه، مرجع نهایی تأیید هستند.
دو مسیر تولید مقوایی و کارتنی چه تفاوتی دارند؟
اصطلاح «جعبه کیبوردی» در بازار برای سازههای تاشوی مختلف استفاده میشود، اما مسیر ساخت به بستر وابسته است. دستکم باید میان جعبهای که از مقوای یکپارچه ساخته میشود و جعبهای که بستر آن ورق کنگرهای یا کارتنی است تفاوت گذاشت. این تفاوت روی چاپ، دایکات، تا، لمینت احتمالی و حتی شیوه کنترل نمونه اثر میگذارد.
در مسیر مقوایی، بستر انتخابشده متناسب با روش چاپ و عملیات سطحی آماده میشود و سپس بر اساس قالب، برش و خطتا میخورد. ترتیب دقیق به متریال، روش چاپ و تجهیزات تولید وابسته است؛ بنابراین یک توالی ثابت را نمیتوان بدون شناخت سفارش به همه جعبههای مقوایی تعمیم داد.
در مسیر ورق کنگرهای، ابتدا خود ورق از لاینرها و لایه موجدار ساخته میشود و بعد وارد فرایند تبدیل به بستهبندی میشود. مرجع فنی FEFCO درباره فرایند تولید ورق و تبدیل آن به بستهبندی توضیح میدهد که عملیات تبدیل میتواند شامل چاپ، دایکات، تا و چسبزنی باشد و ترتیب عملیات با نوع بسته و مشخصات سفارش تغییر کند. این منبع درباره خط تولید آنلاین چاپ نیست؛ فقط مرجع مفهومی برای فرایند ورق کنگرهای است.
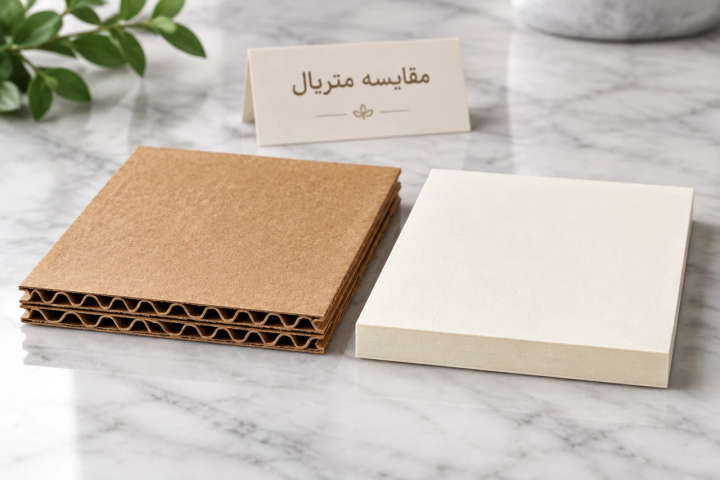
در این مسیر ممکن است چاپ مستقیم روی ورق انجام شود یا یک رویه چاپشده جداگانه به بستر متصل شود. بنابراین از نام «کارتن کیبوردی» نمیتوان روش چاپ یا توالی دقیق عملیات را نتیجه گرفت. اگر تصمیم شما به ضخامت، فلوت یا عملکرد ورق وابسته است، قبل از انتخاب مسیر تولید، راهنمای ضخامت و مقاومت جعبه کیبوردی را بررسی کنید؛ نام فلوت یا گرماژ بهتنهایی عملکرد یک بسته مشخص را تضمین نمیکند.
نقطه مشترک هر دو مسیر این است که پیش از تیراژ باید مرجع مشخصی برای سازه و ظاهر وجود داشته باشد. نقشه تأییدشده و نمونه مرجع، زبان مشترک میان طراحی، تولید و تحویل هستند.
چاپ و آمادهسازی سطح در کجای فرایند قرار میگیرد؟
جای چاپ در فرایند به بستر و روش انتخابشده بستگی دارد. در بعضی سفارشها، طرح روی کاغذ یا ورقی جدا چاپ و سپس به بستر اصلی متصل میشود؛ در بعضی دیگر، چاپ مستقیم روی سطح بستهبندی انجام میشود. بنابراین گزارههایی مثل «اول جعبه ساخته میشود و بعد چاپ» یا برعکس، بدون دانستن نوع سازه و چاپ دقیق نیستند.
همچنین باید «روش چاپ» را از «عملیات تکمیلی سطح» جدا کرد. سلفون، طلاکوب، برجستهسازی یا پوششهای دیگر میتوانند ظاهر و فرایند بعدی را تغییر دهند، اما هممعنی افست، فلکسو یا دیجیتال نیستند. مقایسه تفصیلی فناوریها، محدودیت بستر و نیاز به نمونه در راهنمای روش چاپ جعبه کیبوردی آمده است.
برای کنترل سفارش، سه سؤال از حفظکردن نام فناوریها کاربردیتر است:
- طرح دقیقاً روی کدام سطح و کدام سمت جعبه قرار میگیرد؟
- مرجع تأیید ظاهر و رنگ چیست: فایل دیجیتال، نمونه چاپی یا نمونه فیزیکی توافقشده؟
- کدام عملیات باید پیش از دایکات و کدام عملیات پس از آن انجام شود و این توالی را چه کسی برای همان سفارش تأیید کرده است؟
اگر مسیر چاپ یا تکمیل تغییر کند، نسخه فایل و نمونه مرجع نیز باید دوباره با همان مسیر تطبیق داده شوند. تغییر روش چاپ بدون بازبینی فایل و نمونه میتواند اختلافی ایجاد کند که در مرحله نهایی دیر دیده شود.
دایکات و خطتا چه چیزی را تعیین میکنند؟
دایکات فقط بریدن محیط جعبه نیست. قالب برش و خطوط تا مشخص میکنند گسترده چگونه از ورق جدا شود، کدام قسمتها تا بخورند و زبانهها و قفلها در چه موقعیتی به هم برسند. در سازههای قفلشونده، خطای برش یا تا میتواند به شکل بستهنشدن درب، فشار غیرعادی روی زبانه، کجشدن دیواره یا آسیب لبه دیده شود.
کنترل این مرحله باید با نسخه مصوب نقشه انجام شود. اگر قالب بر اساس نسخه قدیمی ساخته شده باشد، درستبودن فایل گرافیک بهتنهایی مانع خطا نمیشود. پس از برش نمونه، مونتاژ واقعی اهمیت دارد؛ گستردهای که روی میز درست به نظر میرسد ممکن است هنگام تاخوردن یا قرارگرفتن محصول ایراد خود را نشان دهد. اگر جعبه قرار است تخت تحویل شود و کاربر یا اپراتور آن را مونتاژ کند، دستور بستن نیز باید با همان مدل تطبیق داشته باشد؛ موضوعی که در آموزش بستن جعبه کیبوردی بهصورت مستقل بررسی میشود.
عدد عمومی برای تلرانس برش، خطتا یا لقی محصول نسازید. معیار پذیرش باید در مشخصات همان سفارش یا توافق تولید تعریف شود؛ چون جنس، ابعاد، نوع قفل و روش تبدیل روی مقدار قابل قبول اثر میگذارند.
| مرحله | خروجی قابل بررسی | مسئول تأیید پیشنهادی | خطایی که میتوان زودتر دید | شرط عبور |
|---|---|---|---|---|
| نقشه سازه | فایل نسخهدار با ابعاد و خطوط فنی | طراح سازه / مسئول سفارش | نسخه اشتباه، ابعاد یا جهت نامشخص | تأیید نسخه مبنا |
| نمونه سفید | جعبه مونتاژشده بدون اتکا به چاپ | مسئول بستهبندی / تولید | جاگیری نامناسب، ایراد قفل یا خطتا | تأیید سازه با محصول |
| نمونه چاپی | جای گرافیک و ظاهر مرجع | برند / مسئول تأیید فایل | جهت اشتباه، جابهجایی طرح، اختلاف با مرجع | تأیید نسخه چاپی |
| دایکات و تا | گسترده برشخورده و نمونه مونتاژ | تولید / کنترل کیفیت | زبانه آسیبدیده، برش یا تا نامنطبق | تطبیق با نقشه و مونتاژ صحیح |
| تیراژ | نمونههای تولیدی و بسته تحویلی | کنترل کیفیت / خریدار طبق قرارداد | اختلاف با نمونه مرجع یا مشخصات تحویل | پذیرش بر اساس معیار مکتوب |
این جدول چارچوب کنترل است، نه تعریف مسئولیت قراردادی برای همه تولیدکنندگان. مسئول واقعی هر تأیید باید پیش از سفارش مشخص شود.
تیراژ نهایی را با چه معیارهایی تحویل بگیریم؟
کنترل کیفیت جعبه کیبوردی بهتر است فقط در انتهای کار شروع نشود. بخشی از کیفیت در تأیید نقشه، بخشی در نمونه، بخشی در چاپ و بخشی در دایکات و مونتاژ قابل بررسی است. هنگام تحویل تیراژ نیز باید یک مرجع روشن برای مقایسه وجود داشته باشد: نمونهای که پس از آخرین اصلاح بهعنوان مبنا تأیید شده است.
در تحویل میتوان جعبههای تولیدی را از نظر ابعاد و مونتاژ، جهت و جای گرافیک، ظاهر چاپ نسبت به مرجع توافقشده، سلامت زبانهها و لبهها، تعداد تحویلی و آسیبهای ناشی از بستهبندی یا جابهجایی بررسی کرد. اگر قرارداد برای یکی از این موارد معیار عددی یا روش نمونهبرداری دارد، همان توافق بر قضاوت عمومی مقدم است.
کیفیت استفاده نیز فقط به ظاهر مربوط نیست. اگر نحوه بازشدن، ترتیب دیدهشدن اجزای داخل یا دسترسی به محصول برای برند مهم است، همان نمونه مرجع باید از نظر رفتار واقعی بازکردن بررسی شود. راهنمای طراحی تجربه بازکردن جعبه کیبوردی این موضوع را جدا از کنترل فنی سازه بررسی میکند.
ثبت مغایرت باید قابل پیگیری باشد. عبارتهایی مثل «چاپ خوب نیست» یا «قفل مشکل دارد» برای بررسی علت کافی نیستند. بهتر است شماره سفارش یا بچ، نوع مغایرت، تعداد یا محدوده مشاهدهشده، تصویر واضح، محل ایراد روی جعبه و مقایسه با نمونه مرجع ثبت شود. این اطلاعات کمک میکند مشخص شود مسئله به فایل، نمونه، تولید، مونتاژ یا حمل مربوط است.
در مقابل، درصد مجاز ضایعات، دامنه اختلاف رنگ یا تلرانس ابعادی را بدون توافق تولید یا سند فنی همان سفارش از پیش فرض نکنید. این اعداد به مشخصات پروژه و قرارداد وابستهاند.
جمعبندی: فرایند تولید را به زنجیره تأیید تبدیل کنید
مراحل تولید جعبه کیبوردی را بهتر است بهصورت زنجیرهای از خروجیهای قابل تأیید ببینید: نقشه نسخهدار، نمونه سفید، نمونه چاپی در صورت نیاز، مسیر چاپ و تکمیل مشخص، دایکات و خطتای منطبق و در نهایت تیراژی که با نمونه مرجع سنجیده میشود. مسیر مقوایی و کارتنی در جزئیات متفاوتاند، اما کنترل نسخه، نمونه و معیار تحویل در هر دو مسیر اهمیت دارد.
پیش از شروع تیراژ، درباره نمونه مرجع، مسئول هر تأیید و معیار تحویل سفارش خود توافق کنید. اگر هنوز مشخصات سفارش یا ساختار مناسب پروژه شما قطعی نشده است، صفحه جعبه کیبوردی نقطه بازگشت به مسیر اصلی بررسی و سفارش است.
«فرم دریافت مشاوره رایگان»
کارشناسان متخصص ما در زمینه طراحی و چاپ، آماده ارائه مشاوره رایگان به شما هستند. تنها کافیست فرم زیر را تکمیل کنید تا در اسرع وقت با شما تماس بگیریم و راهنماییهای لازم را ارائه دهیم.


